โรงงานวัสดุขัดเงา
เกี่ยวกับ
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. ตั้งอยู่ที่ตงเจียเฉียว จี๋ซีกัง เขตไห่ซู เมืองหนิงปัว มณฑลเจ้อเจียง ประเทศจีน ในฐานะโรงงานผลิตล้อขัดเงา สารขัดเงา และวัสดุขัดเงาในจีน ล้อขัดเงา สารขัดเงา และวัสดุขัดเงาบริษัท เหิงหัว เทคโนโลยีการบำบัดพื้นผิวโลหะ จำกัด ให้บริการวัสดุขัดเงาที่ปรับแต่งได้หลากหลาย บริษัทก่อตั้งขึ้นในปี 2559 มีพื้นที่โรงงาน 3,500 ตารางเมตร มีอุปกรณ์ผลิตล้อผ้าขั้นสูงมากกว่า 10 ชุด สายการบรรจุกระป๋องอัตโนมัติเต็มรูปแบบ 2 สาย และสามารถผลิตล้อผ้าลมได้หลากหลายประเภทและขนาดตามสั่ง ล้อมา ล้อขัดเงา ล้อไคเย่ ยาขัดโลหะ และผลิตภัณฑ์อื่นๆ ลูกค้าอยู่ทั่วอเมริกาใต้ สหรัฐอเมริกา ยุโรป ตะวันออกกลาง เป็นต้น ในช่วงไม่กี่ปีที่ผ่านมา บริษัทได้คิดค้นนวัตกรรมอย่างต่อเนื่องเพื่อปรับปรุงประสิทธิภาพการทำงานของวัสดุขัดเงา และได้รับการยอมรับจากลูกค้า ยินดีต้อนรับลูกค้าที่สนใจโทรติดต่อเพื่อเจรจาความร่วมมือ!
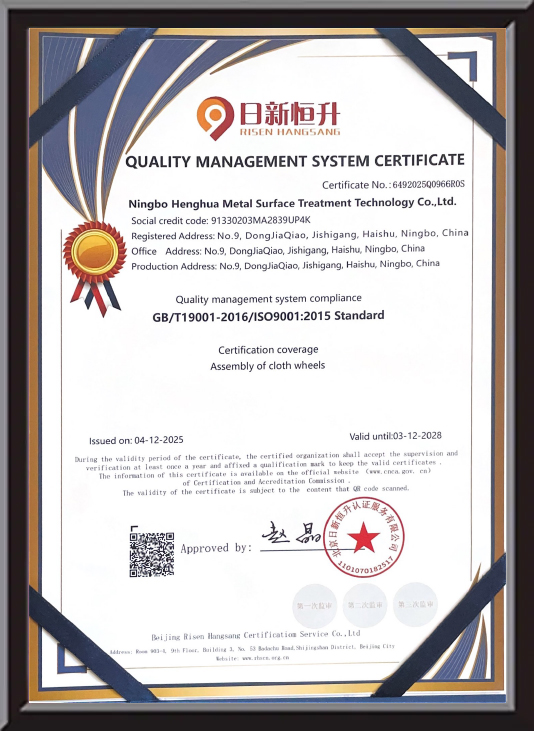
ใบรับรองเกียรติคุณ
ข้อความตอบกลับ
สินค้า ความรู้ในอุตสาหกรรม
A ล้อขัด เป็นเครื่องมือหลักในกระบวนการตกแต่งพื้นผิวโลหะใดๆ แต่ประสิทธิภาพของเครื่องมือจะขึ้นอยู่กับ สารขัดเงา จับคู่กับมันและตัวเลือกที่กว้างขึ้นของ วัสดุขัดเงา เข้ากับชิ้นงานและเป้าหมายการตกแต่ง องค์ประกอบทั้งสามนี้รวมกันสร้างระบบที่สมบูรณ์เพื่อกำหนดว่าพื้นผิวสุดท้ายตรงตามข้อกำหนดด้านการมองเห็น ฟังก์ชันการทำงาน หรือการตกแต่งหรือไม่ หน้านี้ครอบคลุมถึงวิธีการทำงานของแต่ละส่วนประกอบ ข้อดีของระบบการขัดเงาที่เข้ากันอย่างลงตัว และคำตอบสำหรับคำถามที่พบบ่อยที่สุดจากผู้ซื้อและวิศวกรด้านการผลิต
ล้อขัดทำงานอย่างไร
ล้อขัดทำงานโดยการหมุนด้วยความเร็วสูง ในขณะที่พื้นผิวของล้อขัด ซึ่งโดยทั่วไปคือผ้า ป่านศรนารายณ์ สักหลาด หรือเส้นใยคอมโพสิต จะมีสารขัดเงาที่มีฤทธิ์กัดกร่อนติดกับชิ้นงาน อนุภาคที่มีฤทธิ์กัดกร่อนในสารประกอบจะทำการตัดแบบไมโคร: ขจัดความผิดปกติของพื้นผิวระดับจุลภาคที่หลงเหลือจากการเจียรหรือการตัดเฉือน ซึ่งจะช่วยลดความหยาบของพื้นผิว (ค่า Ra) อย่างต่อเนื่องจนกระทั่งได้ชิ้นงานสำเร็จตามเป้าหมาย
โดยทั่วไปกระบวนการจะดำเนินการในสองหรือสามขั้นตอน ก สารประกอบตัด บนล้อป่านศรนารายณ์หรือแบบเกลียวจะขจัดรอยขีดข่วนที่หยาบกว่าก่อน ก สารประกอบตกแต่ง บนล้อผ้าที่นุ่มกว่า จากนั้นปรับพื้นผิวให้เป็นกระจกหรือสีซาติน ความแข็งของล้อ ความเร็วในการหมุน (โดยทั่วไปอยู่ระหว่าง 1,200 ถึง 3,600 รอบต่อนาที ขึ้นอยู่กับวัสดุ) และเกรดการขัดถูแบบผสมจะถูกปรับเทียบร่วมกันเพื่อให้ตรงกับข้อกำหนด Ra เป้าหมายสำหรับซับสเตรตแต่ละชนิด
ข้อได้เปรียบที่สำคัญของระบบวัสดุขัดเงาที่เข้าคู่กัน
- คุณภาพผิวสำเร็จที่สม่ำเสมอ: การจับคู่ประเภทล้อขัดที่ถูกต้องกับสารประกอบตามสูตรเฉพาะจะช่วยลดความแปรปรวนของ Ra ในแต่ละชุด ซึ่งเป็นสิ่งสำคัญสำหรับฮาร์ดแวร์ตกแต่ง เครื่องมือทางการแพทย์ และส่วนประกอบที่สัมผัสกับอาหาร
- ลดขั้นตอนการประมวลผล: ระบบวัสดุขัดเงาที่เข้ากันอย่างลงตัวสามารถรวมขั้นตอนการเจียรสามขั้นตอนการเจียรให้เป็นสองรอบการขัดเงา ซึ่งจะลดรอบเวลาได้มากถึง 30% สำหรับสายการผลิตที่มีปริมาณมาก
- ลดต้นทุนวัสดุสิ้นเปลืองต่อชิ้นส่วน: การจับคู่แบบผสมกับล้อที่ถูกต้องจะป้องกันการสึกหรอของล้อก่อนกำหนดและการสูญเสียสารประกอบ ยืดอายุการใช้งานของล้อ และลดต้นทุนต่อชิ้นขัดเงา
- สูตรที่เป็นมิตรกับสิ่งแวดล้อม: สารประกอบขัดเงาสมัยใหม่ที่ออกแบบมาสำหรับการใช้งานที่ละลายน้ำได้หรือมีสาร VOC ต่ำ ช่วยลดมลพิษทางอากาศในโรงงาน และสอดคล้องกับมาตรฐานสิ่งแวดล้อมของตลาดส่งออก
ประเภทของล้อขัดและการใช้งาน
การเลือกโครงสร้างล้อที่ถูกต้องคือการตัดสินใจครั้งแรกในข้อกำหนดเฉพาะของวัสดุขัดเงา ตารางด้านล่างสรุปประเภทล้อที่พบบ่อยที่สุดและกรณีการใช้งานที่แนะนำ
| ประเภทล้อ | วัสดุ | แอปพลิเคชั่นที่ดีที่สุด | เกรดผสมทั่วไป |
|---|---|---|---|
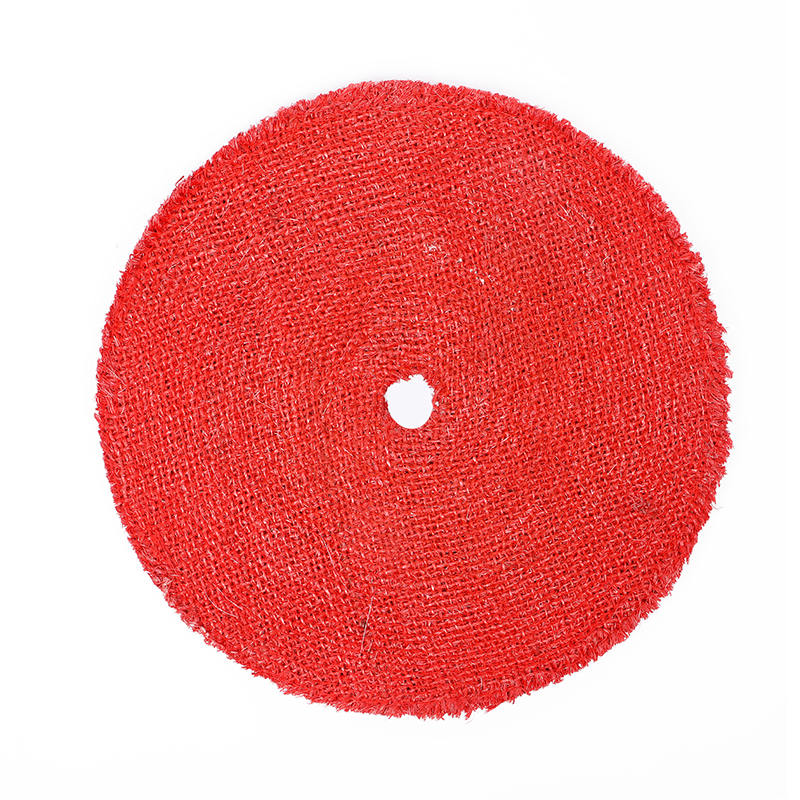
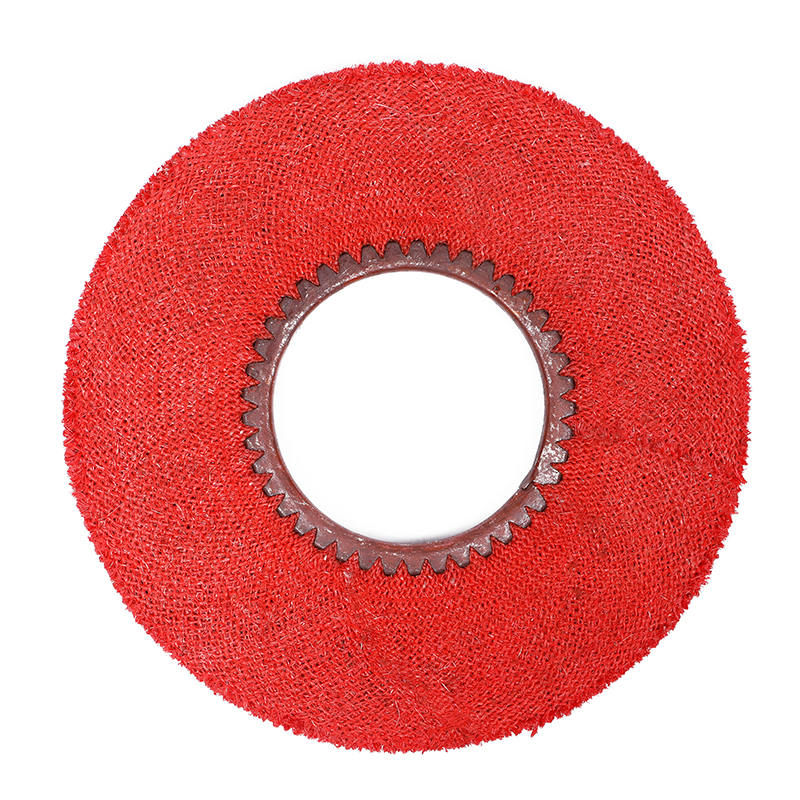
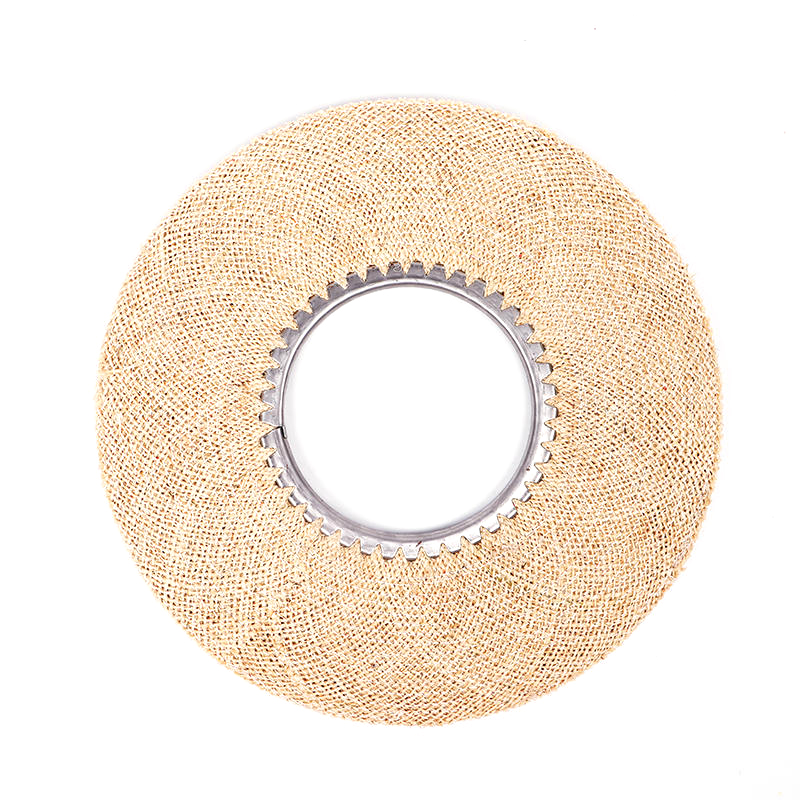
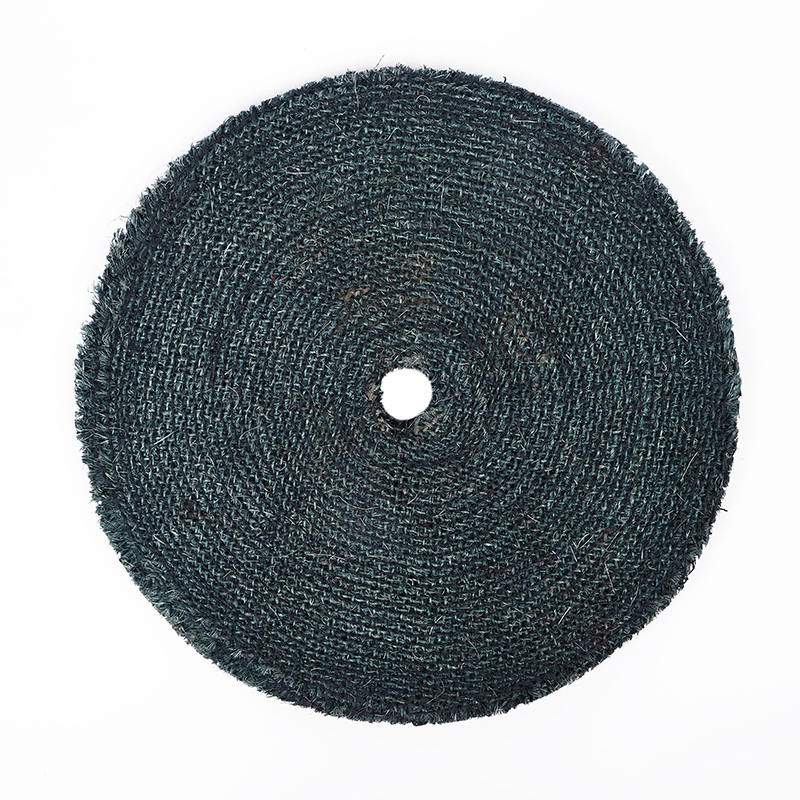
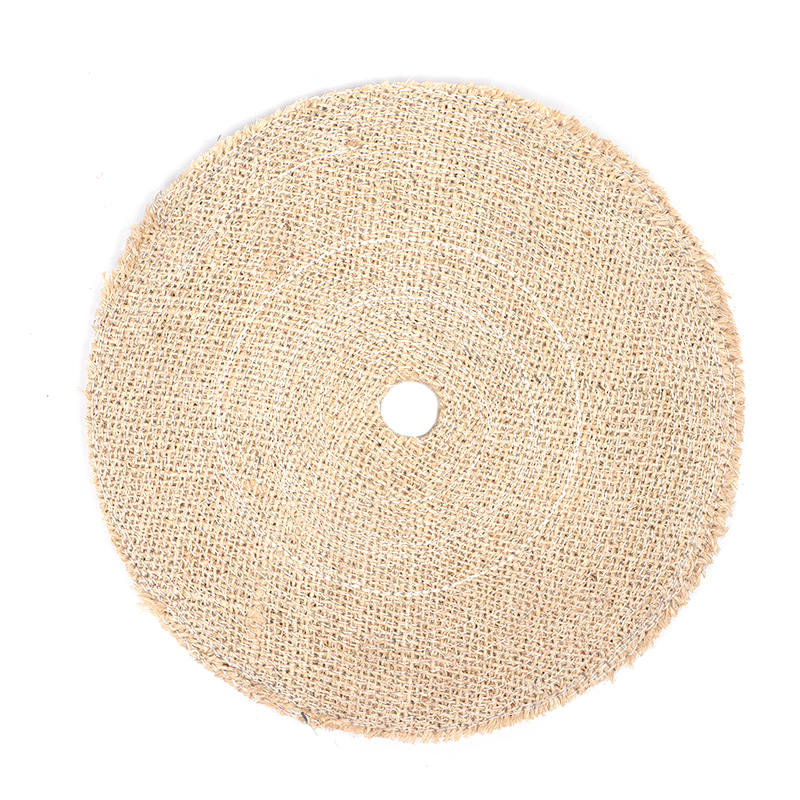
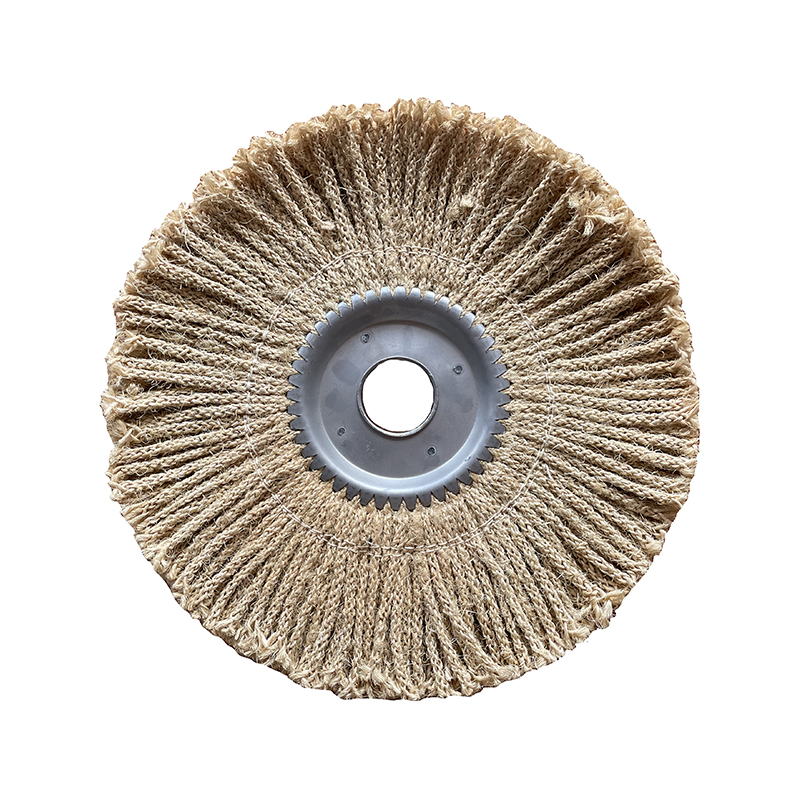
| ป่านศรนารายณ์ล้อ | เส้นใยป่านศรนารายณ์ธรรมชาติ | การตัดหนักบนเหล็ก, การหล่อเหล็ก | ส่วนผสมการตัดหยาบ / ปานกลาง |
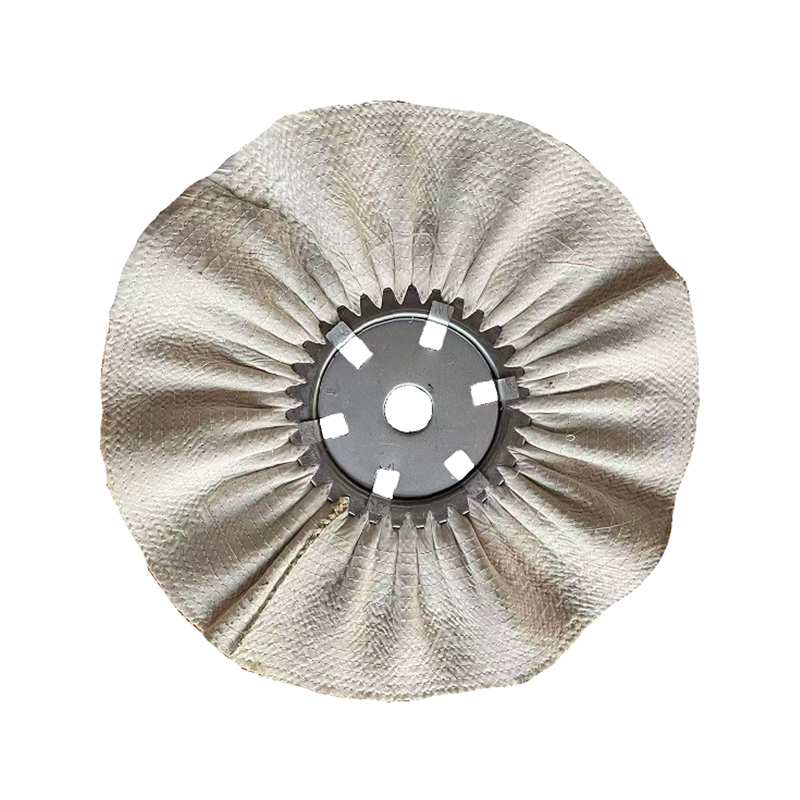
| ผ้าเย็บเกลียว | ผ้าคอตตอนมัสลิน เย็บเป็นชั้นๆ | การตัดขั้นกลางบนทองเหลือง อลูมิเนียม | ส่วนผสมการตัดปานกลาง |
| ผ้าพับหลวม | ผ้าฝ้ายเนื้อนุ่ม โครงสร้างหลวม | ขัดสีขั้นสุดท้าย ขัดเงากระจก | การเก็บผิวละเอียด / การผสมสี |
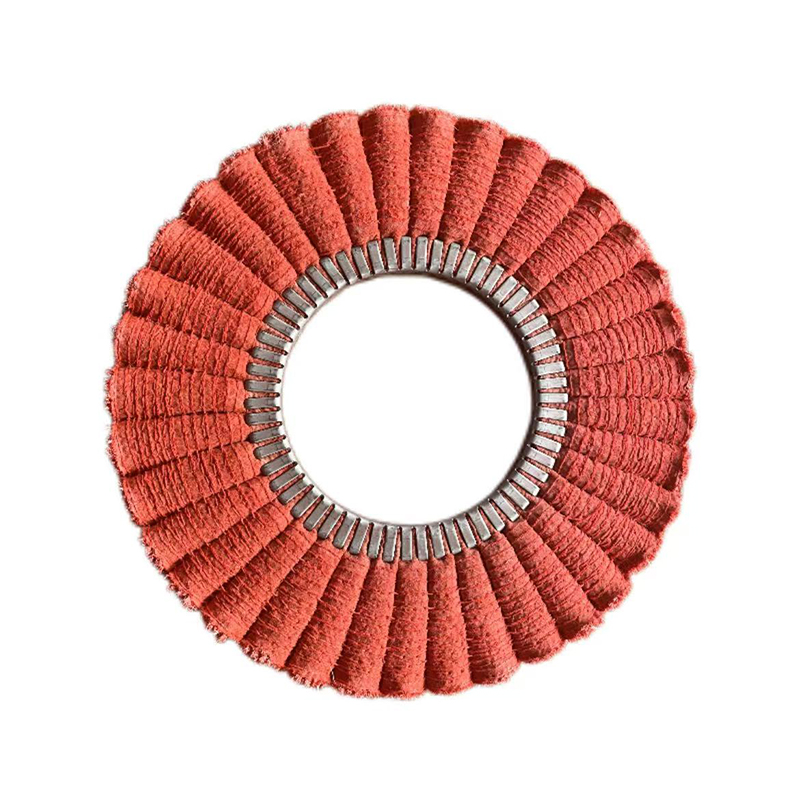
| ล้อสักหลาด | ผ้าสักหลาดขนแกะอัด | พื้นผิวเชิงแสง ชิ้นส่วนที่มีความแม่นยำแบบแบน | สารขัดเงาแบบละเอียดพิเศษ |
การกำหนดสูตรและการเลือกใช้สารขัดเงา
สารประกอบขัดเงาประกอบด้วยอนุภาคที่มีฤทธิ์กัดกร่อน (โดยทั่วไปคืออะลูมิเนียมออกไซด์ โครเมียมออกไซด์ หรือซิลิคอนคาร์ไบด์) สารยึดเกาะ (จาระบี ขี้ผึ้ง หรือเบสที่ละลายน้ำได้) และสารเติมแต่งประสิทธิภาพที่ควบคุมการสร้างความร้อนและการหล่อลื่นพื้นผิวในระหว่างการตัด ขนาดอนุภาคที่มีฤทธิ์กัดกร่อน ซึ่งวัดเป็นไมครอน จะกำหนดระดับการกำจัดรอยขีดข่วนบนพื้นผิวและค่า Ra สุดท้ายที่ทำได้โดยตรง
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. ก่อตั้งขึ้นในปี 2559 โดยทุ่มเทให้กับการวิจัย การพัฒนา และนวัตกรรมของสารขัดเงาและวัสดุขัดเงาที่เกี่ยวข้องซึ่งออกแบบมาสำหรับอุตสาหกรรมการผลิตทั่วโลก ด้วยการลงทุนในกระบวนการอย่างต่อเนื่อง รวมถึงการเปิดตัวสายการผลิตบรรจุกระป๋องอัตโนมัติเต็มรูปแบบในปี 2020 บริษัทจึงรับประกันความสม่ำเสมอในการขัดถูแบบต่อชุด ซึ่งช่วยลดความแปรปรวนของพื้นผิวในสายการผลิตที่มีปริมาณมากได้โดยตรง
สำหรับการจับคู่วัสดุพิมพ์ กฎทั่วไปคือ: โลหะที่แข็งกว่าต้องใช้สารกัดกร่อนที่แข็งกว่าที่ความเร็วต่ำ ในขณะที่โลหะที่ไม่ใช่เหล็กเนื้ออ่อน (อะลูมิเนียม ทองเหลือง ทองแดง) ทำงานได้ดีกว่าเมื่อใช้เกรดที่มีฤทธิ์กัดกร่อนที่นุ่มนวลกว่าที่ความเร็วปานกลาง เพื่อหลีกเลี่ยงการดึงวัสดุบนพื้นผิวล้อ
คำถามที่พบบ่อย
คำถามที่ 1: ฉันสามารถใช้แบบเดียวกันได้หรือไม่ สารขัดเงา บนโลหะชนิดต่างๆ?
ไม่น่าเชื่อถือ พื้นผิวโลหะแต่ละชนิดมีความแข็งและความไวต่อความร้อนที่แตกต่างกัน สารประกอบที่ออกแบบมาสำหรับเหล็กกล้าไร้สนิมประกอบด้วยอนุภาคที่มีฤทธิ์กัดกร่อนแข็งซึ่งสามารถขีดข่วนอะลูมิเนียมอ่อนและทิ้งสารตกค้างไว้ในรูทองเหลือง สำหรับสายการผลิตวัสดุผสม ให้ใช้สารประกอบเฉพาะของซับสเตรตและแยกล้อขัดเงาให้กับวัสดุแต่ละชนิดเพื่อป้องกันการปนเปื้อนข้าม
คำถามที่ 2: ฉันจะรู้ได้อย่างไรว่าเมื่อใดจำเป็นต้องเปลี่ยนล้อขัดเงา
ตัวบ่งชี้หลักได้แก่: อัตราการตัดลดลง (รอบเวลานานขึ้นสำหรับเป้าหมาย Ra เดียวกัน), กระจกที่มองเห็นได้ของพื้นผิวล้อซึ่งสารประกอบไม่สามารถโหลดได้อย่างถูกต้องอีกต่อไป, ผิวสำเร็จที่ไม่สม่ำเสมอบนชิ้นงาน หรือการลดขนาดเส้นผ่านศูนย์กลางล้อที่วัดได้เกินกว่า 20% ของขนาดดั้งเดิม บางครั้งล้อที่เคลือบแล้วสามารถคืนสภาพได้โดยการกวาดพื้นผิวด้วยเครื่องแต่งล้อ แต่ควรเปลี่ยนล้อที่สึกหรออย่างรุนแรง แทนที่จะทำการตกแต่งซ้ำๆ
คำถามที่ 3: สารประกอบสำหรับการตัดและสารประกอบสำหรับการเก็บผิวละเอียดแตกต่างกันอย่างไร?
A สารประกอบตัด มีอนุภาคที่มีฤทธิ์กัดกร่อนหยาบกว่า (โดยทั่วไปจะมีช่วง 20–80 ไมครอน) ซึ่งได้รับการออกแบบมาเพื่อขจัดรอยขีดข่วน เครื่องหมายการตัดเฉือน และการเกิดออกซิเดชันได้อย่างรวดเร็ว ก สารประกอบตกแต่ง (เรียกอีกอย่างว่าสีหรือสารประกอบขัดเงา) ใช้อนุภาคที่ละเอียดกว่ามาก (ต่ำกว่า 10 ไมครอน) เพื่อปรับแต่งพื้นผิวที่เหลือจากขั้นตอนการตัดให้เป็นกระจกหรือพื้นผิวที่มีความมันวาวสูง การใช้เพียงคอมปาวน์สำหรับการเก็บผิวละเอียดบนพื้นผิวที่มีรอยขีดข่วนอย่างหนักจะไม่ให้ผลลัพธ์ที่สะท้อนเงา — ไม่สามารถข้ามขั้นตอนการตัดได้
คำถามที่ 4: สารขัดเงาที่ละลายน้ำได้เหมาะสำหรับสายการผลิตแบบอัตโนมัติหรือไม่
ใช่ และเป็นที่นิยมมากขึ้นสำหรับสายการผลิตอัตโนมัติ เนื่องจากการทำความสะอาดชิ้นส่วนง่ายขึ้น ลดการปล่อยสารอินทรีย์ระเหย (VOC) และความเข้ากันได้กับระบบการทำความสะอาดหลังกระบวนการที่ใช้น้ำ ข้อเสียคืออายุการใช้งานคอมปาวน์บนล้อสั้นลงเล็กน้อยเมื่อเทียบกับสูตรแวกซ์ในสภาพแวดล้อมที่มีความชื้นต่ำ สำหรับการขัดเงาแบบอัตโนมัติในปริมาณมาก แนะนำให้ใช้สารขัดเงาที่ละลายน้ำได้พร้อมสารเติมแต่งยับยั้งการกัดกร่อน เพื่อป้องกันการเกิดสนิมอย่างรวดเร็วบนพื้นผิวที่เป็นเหล็กระหว่างขั้นตอนการแปรรูปและการล้าง
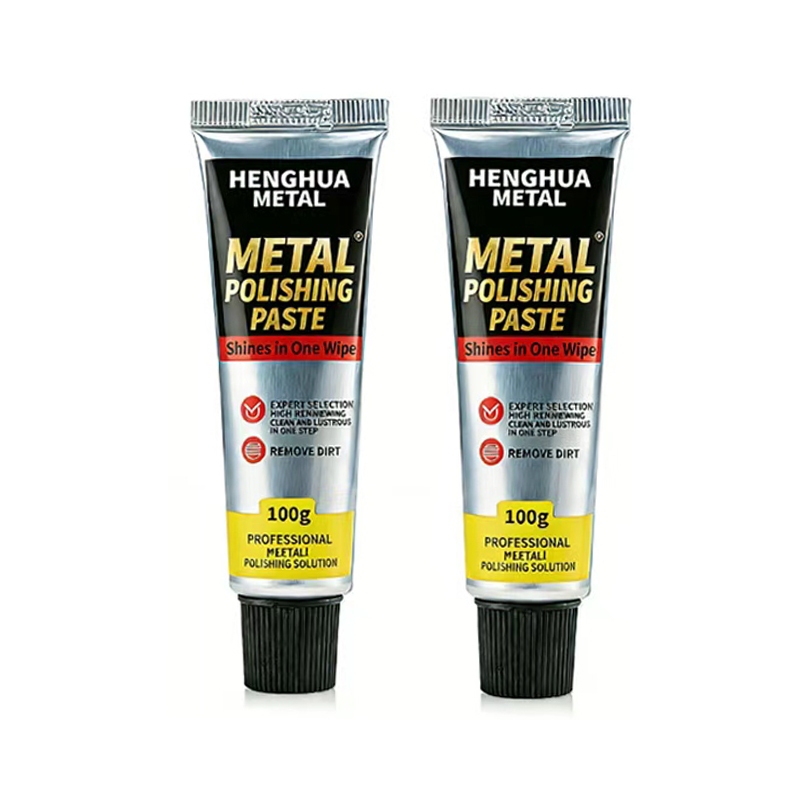
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. เชี่ยวชาญในการวิจัยและพัฒนาการผลิตล้อขัดผ้า ยาขัดเงา ล้อขัดเงาเหลว และยาขัดโลหะ
การจัดหมวดหมู่
ข้อมูลติดต่อ
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, เมือง Jishigang, เขต Haishu, เมือง Ningbo, จังหวัดเจ้อเจียง, จีน
ติดต่อเรา
ลิขสิทธิ์ © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. ล้อขัดเงาแบบกำหนดเอง โรงงานผลิตสารขัดเงา สงวนลิขสิทธิ์ทั้งหมด