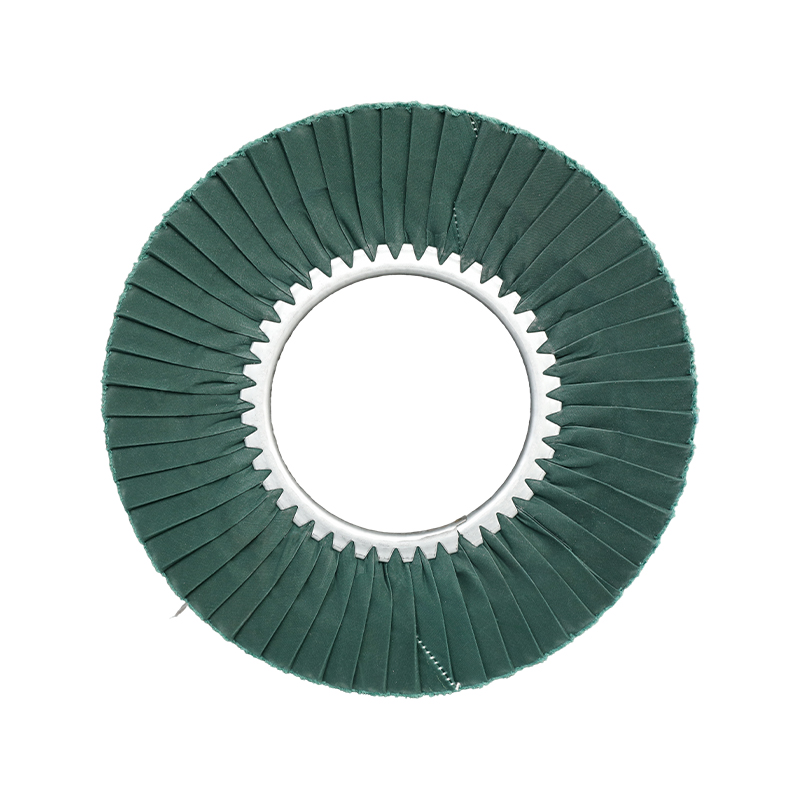
โดยทั่วไปแล้ว สายพานขัดอลูมินาเซอร์โคเนียและเซรามิกเหมาะที่สุดสำหรับโลหะ แต่ล้อขัดมักจะมีประสิทธิภาพเหนือกว่าสายพานบนพื้นผิวโค้งหรือพื้นผิวไม่เรียบ
สำหรับงานโลหะส่วนใหญ่ ก อลูมินาเซอร์โคเนียหรือสายพานขัดเซรามิก ขจัดเศษวัสดุได้เร็วที่สุดและมีอายุการใช้งานยาวนานที่สุดสำหรับเหล็ก สแตนเลส และอะลูมิเนียม อย่างไรก็ตาม สายพานขัดไม่ใช่เครื่องมือที่เหมาะสมสำหรับทุกงานเสมอไป เมื่อชิ้นงานมีรอยเชื่อม เส้นโค้ง ขอบ หรือพื้นผิวโค้ง ก ล้อพนัง มักจะมีประสิทธิภาพเหนือกว่าสายพานแบบแบน เนื่องจากแผ่นขัดที่มีฤทธิ์กัดกร่อนที่ทับซ้อนกันนั้นสอดคล้องกับรูปร่างที่ผิดปกติ ในขณะที่ยังคงสามารถขจัดวัสดุได้อย่างสม่ำเสมอ ส่วนที่เหลือของคู่มือนี้จะแจกแจงประเภทของเม็ดขัด การเลือกเม็ดทราย และสถานการณ์เฉพาะที่การเปลี่ยนจากสายพานไปเป็นแบบแผ่นขัดช่วยให้ได้ผิวสำเร็จที่ดีขึ้นโดยใช้เวลาน้อยลง
เหตุใดประเภทเม็ดขัดจึงมีความสำคัญมากกว่าแบรนด์สายพาน
ปัจจัยเดียวที่สำคัญที่สุดที่กำหนดว่าสายพานขัดทำงานได้ดีเพียงใดกับโลหะคือแร่ที่มีฤทธิ์กัดกร่อนที่เกาะติดกับพื้นผิว ไม่ใช่วัสดุรองพื้นหรือคุณภาพการสร้างโดยรวมของสายพาน เม็ดมีดประเภทต่างๆ จะแตกหักและลับคมได้เองในอัตราที่ต่างกัน ซึ่งส่งผลโดยตรงต่อความเร็วตัดและอายุการใช้งานของสายพานเมื่อทำงานกับเหล็ก เหล็กสแตนเลส หรือโลหะที่ไม่ใช่เหล็ก
เซอร์โคเนียอลูมินา
เม็ดอลูมินาของ Zirconia จะแตกหักอย่างต่อเนื่องเพื่อให้เห็นคมตัดใหม่ ซึ่งเหมาะอย่างยิ่งสำหรับการกำจัดเศษเหล็กจำนวนมากบนเหล็กกล้าคาร์บอนและสแตนเลส โดยทั่วไปจะมีอายุการใช้งานยาวนานกว่าอะลูมิเนียมออกไซด์มาตรฐานอย่างมากภายใต้แรงกดดันอย่างหนัก ทำให้เป็นตัวเลือกแรกที่ใช้กันทั่วไปสำหรับการเจียรแบบเชื่อมและการลบคมหนัก
อลูมินาเซรามิก
เม็ดเซรามิกได้รับการออกแบบทางวิศวกรรมที่ระดับไมโครคริสตัลไลน์เพื่อให้ลับคมได้เองอย่างต่อเนื่อง ทำให้มีอายุการใช้งานยาวนานที่สุดเมื่อเทียบกับประเภทเม็ดทั่วไป และให้ประสิทธิภาพที่ดีที่สุดภายใต้ความร้อนสูงที่เกิดขึ้นระหว่างการเจียรโลหะที่รุนแรง มีค่าใช้จ่ายต่อสายพานมากขึ้น แต่มักจะลดค่าใช้จ่ายในการขัดโดยรวมตลอดการดำเนินการผลิต เนื่องจากใช้สายพานน้อยลง
อลูมิเนียมออกไซด์
อลูมิเนียมออกไซด์มาตรฐานเป็นตัวเลือกที่ประหยัดที่สุด และทำงานได้ดีกับการขัดโลหะงานเบา งานขัดผิวสำเร็จ และโลหะเนื้ออ่อน เช่น อลูมิเนียมหรือทองเหลือง ซึ่งการขจัดคราบสกปรกออกแรงไม่ใช่เรื่องสำคัญ
การจับคู่กรวดกับขั้นตอนงานโลหะ
การเลือกลำดับเม็ดขัดที่ถูกต้องจะช่วยป้องกันเวลาที่เสียไป และลดความเสี่ยงที่จะทิ้งรูปแบบรอยขีดข่วนที่มองเห็นได้ ซึ่งต้องใช้การขัดผิวเพิ่มเติมเพื่อขจัดออก โรงงานแปรรูปโลหะส่วนใหญ่จะเคลื่อนตัวผ่านขั้นหยาบไปละเอียด แทนที่จะพุ่งตรงไปที่เม็ดละเอียด
- เม็ดหยาบประมาณ 36 ถึง 60 ช่วยขจัดรอยเชื่อม สะเก็ดโรงสี และข้อบกพร่องที่พื้นผิวหนักได้อย่างรวดเร็ว
- เม็ดกรวดปานกลางประมาณ 80 ถึง 120 ใช้สำหรับผสมรอยเจียรและเตรียมพื้นผิวสำหรับการเก็บผิวละเอียด
- เม็ดละเอียดประมาณ 150 ถึง 240 จะทำให้ได้พื้นผิวก่อนขัดเงาที่เรียบเนียนพร้อมสำหรับการเคลือบหรือการขัดขั้นสุดท้าย
การข้ามขั้นตอนกรวดมากกว่าหนึ่งขั้นในความก้าวหน้านี้มักจะทำให้เกิดรอยขีดข่วนลึกจากการผ่านหยาบที่ยังคงมองเห็นได้ภายใต้ขั้นตอนที่ละเอียดกว่า ส่งผลให้ต้องทำงานซ้ำซึ่งต้องใช้เวลามากกว่าการทำตามลำดับทั้งหมด
การเปรียบเทียบตัวเลือกการขัดทั่วไปสำหรับงานโลหะ
ตารางด้านล่างเปรียบเทียบคุณลักษณะด้านประสิทธิภาพโดยทั่วไปของประเภทสารขัดถูที่ใช้กันมากที่สุดกับโลหะ รวมถึงจุดที่สายพานขัดทรายเหมาะสมที่สุด และจุดที่การเปลี่ยนมาใช้แผ่นขัดจะให้ผลลัพธ์ที่ดีกว่า
เมื่อก พนังล้อ เป็นทางเลือกที่ดีกว่าสายพานขัด
สายพานขัดทำงานได้ดีที่สุดบนพื้นเรียบหรือโค้งเล็กน้อยโดยยึดกับล้อหน้าสัมผัสหรือแท่นสม่ำเสมอ เมื่อรูปทรงของชิ้นงานไม่สม่ำเสมอ a ล้อพนัง มักจะให้ผิวสำเร็จที่สม่ำเสมอยิ่งขึ้น เนื่องจากแผ่นขัดที่ติดตั้งแยกกันจะโค้งงออย่างอิสระตามรูปทรง เส้นโค้งของท่อ และรอยเชื่อมที่สายพานแข็งไม่สามารถเข้าถึงได้เท่ากัน
การเชื่อมผสมบนสต็อกกลมหรือไม่สม่ำเสมอ
บนท่อกลม ข้อต่อท่อ และส่วนประกอบหล่อ แผ่นพับที่ยืดหยุ่นของแผ่นล้อแผ่นพับจะพันรอบความโค้งและผสมผสานเม็ดบีดเชื่อมได้อย่างราบรื่นโดยไม่มีจุดแบนที่สายพานจะทิ้งไว้บนพื้นผิวโค้งมน
การขัดขอบและมุม
ขอบและมุมที่แหลมคมนั้นยากต่อการขัดให้เท่ากันด้วยสายพานโดยไม่ทำให้กลมไม่เท่ากันหรือเซาะพื้นผิวโดยรอบ ปีกแต่ละบานของ ล้อพนัง ช่วยให้สามารถหักขอบได้สม่ำเสมอและควบคุมได้มากขึ้น
ลดการสะสมความร้อนบนโลหะแผ่นบาง
เนื่องจากมีเพียงส่วนเล็กๆ ของ ล้อพนัง ที่สัมผัสกับพื้นผิวตลอดเวลา จึงสร้างความร้อนที่เข้มข้นน้อยกว่าสายพานที่ทำงานภายใต้การสัมผัสเต็มพื้นผิวอย่างต่อเนื่อง ซึ่งช่วยลดความเสี่ยงของการบิดเบี้ยวหรือเปลี่ยนสีของแผ่นโลหะบางในระหว่างการผ่านการตกแต่งขั้นสุดท้าย
ตัวเลือกการก่อสร้างล้อพนังและกรวด
A ล้อพนัง ประกอบด้วยแผ่นผ้าขัดที่ทับซ้อนกันซึ่งติดตั้งเป็นแนวรัศมีรอบดุมหรือก้านตรงกลาง เนื่องจากแผ่นขัดด้านนอกสึกหรอระหว่างการใช้งาน วัสดุที่มีฤทธิ์กัดกร่อนใหม่จะถูกเปิดออกอย่างต่อเนื่องด้านล่าง ซึ่งช่วยให้ประสิทธิภาพการตัดสม่ำเสมอตลอดอายุการใช้งานส่วนใหญ่ของล้อ แทนที่จะหลุดออกอย่างรวดเร็วเมื่อพื้นผิวสึกหรอ เช่นเดียวกับที่สายพานขัดที่สึกหรอมักเกิดขึ้น
- ล้อพนังหยาบประมาณ 40 ถึง 60 กรวด เหมาะสำหรับการเจียรจากการเชื่อมเริ่มต้นและการขจัดตะกรันหนัก
- ล้อแผ่นเรียบขนาดกลาง ประมาณ 80 ถึง 120 กรวด เกลี่ยและพื้นผิวเรียบหลังจากการเจียรหยาบ
- ล้อแผ่นเรียบละเอียดประมาณ 180 ถึง 320 กรวด สำหรับเตรียมโลหะสำหรับการขัดเงาหรือการเคลือบ
- ล้อแผ่นเรียบมีจำหน่ายในรูปแบบจานแบน แบบติดแกนหมุน และแบบจานที่ไม่ได้ประกอบ เพื่อให้พอดีกับเครื่องเจียรไฟฟ้า เครื่องเจียรแบบตั้งโต๊ะ และการติดตั้งแบบติดตั้งด้วยสว่าน
เคล็ดลับการปฏิบัติเพื่ออายุการใช้งานการขัดถูบนโลหะที่ยาวนานขึ้น
ไม่ว่าร้านค้าจะใช้สายพานหรือล้อแบบมีพนังก็ตาม พฤติกรรมการทำงานบางประการจะช่วยยืดอายุการขัดถูและปรับปรุงคุณภาพผิวสำเร็จบนโลหะได้อย่างสม่ำเสมอ
ควบคุมความดันสัมผัส
การใช้แรงกดมากเกินไปไม่ได้เร่งการกำจัดวัสดุตามสัดส่วน แต่จะทำให้เกิดความร้อนเป็นหลักและเร่งการสึกหรอจากการเสียดสี ปล่อยให้เม็ดขัดทำการตัดด้วยแรงกดปานกลางและสม่ำเสมอ จะทำให้ได้ผิวสำเร็จที่สม่ำเสมอยิ่งขึ้นและมีอายุการใช้งานยาวนานขึ้น
จับคู่ความเร็วกับวัสดุ
การใช้สารขัดถูเร็วเกินไปบนโลหะที่อ่อนกว่า เช่น อลูมิเนียม อาจทำให้เกิดการโหลด โดยที่อนุภาคโลหะจะอุดตันพื้นผิวที่มีฤทธิ์กัดกร่อนและลดประสิทธิภาพการตัด การลดความเร็วเล็กน้อยบนโลหะผสมที่อ่อนกว่า โดยทั่วไปจะช่วยเพิ่มทั้งคุณภาพผิวงานและอายุการเสียดสีที่ยาวนานขึ้น
ให้การทำงานเย็น
การหยุดชั่วคราวเป็นระยะเพื่อให้ชิ้นงานเย็นลงจะป้องกันการเปลี่ยนสีที่เกิดจากความร้อนบนเหล็กสเตนเลส และลดโอกาสที่จะเกิดการบิดเบี้ยวของแผ่นโลหะแบบบางในระหว่างการตกแต่งขั้นสุดท้ายที่ยืดเยื้อ
การเลือกระหว่างสายพานขัดและล้อแผ่นพับสำหรับโครงการของคุณ
โดยสรุป สายพานขัดอลูมินาเซอร์โคเนียหรือเซรามิกยังคงเป็นตัวเลือกที่ดีที่สุดสำหรับการกำจัดเศษโลหะบนพื้นผิวเรียบในปริมาณมาก ในขณะที่ ล้อพนัง โดยทั่วไปเป็นเครื่องมือที่ดีกว่าเมื่อใดก็ตามที่ชิ้นงานมีความโค้ง ขอบ รอยเชื่อม หรือวัสดุบางที่ไวต่อความร้อน ร้านผลิตโลหะหลายแห่งมีรูปแบบการขัดถูทั้งสองรูปแบบอยู่ในมือและเลือกระหว่างรูปแบบเหล่านั้นตามรูปทรงเฉพาะของแต่ละงาน แทนที่จะพึ่งพาการขัดแบบประเภทเดียวสำหรับทุกงาน
เมื่อเปรียบเทียบซัพพลายเออร์ของสายพานขัดและล้อขัด ควรตรวจสอบว่ามีการระบุประเภทเม็ดขัด ความหนาแน่นของแผ่นขัด และวัสดุรองไว้อย่างชัดเจนหรือไม่ เนื่องจากรายละเอียดเหล่านี้จะกำหนดประสิทธิภาพการตัดจริงได้อย่างน่าเชื่อถือมากกว่าราคาเพียงอย่างเดียว ผู้ผลิตที่นำเสนอทั้งสองกลุ่มผลิตภัณฑ์เคียงข้างกันทำให้ง่ายต่อการจับคู่รูปแบบการขัดถูที่เหมาะสมกับแต่ละขั้นตอนของโครงการงานโลหะโดยไม่ต้องเปลี่ยนซัพพลายเออร์