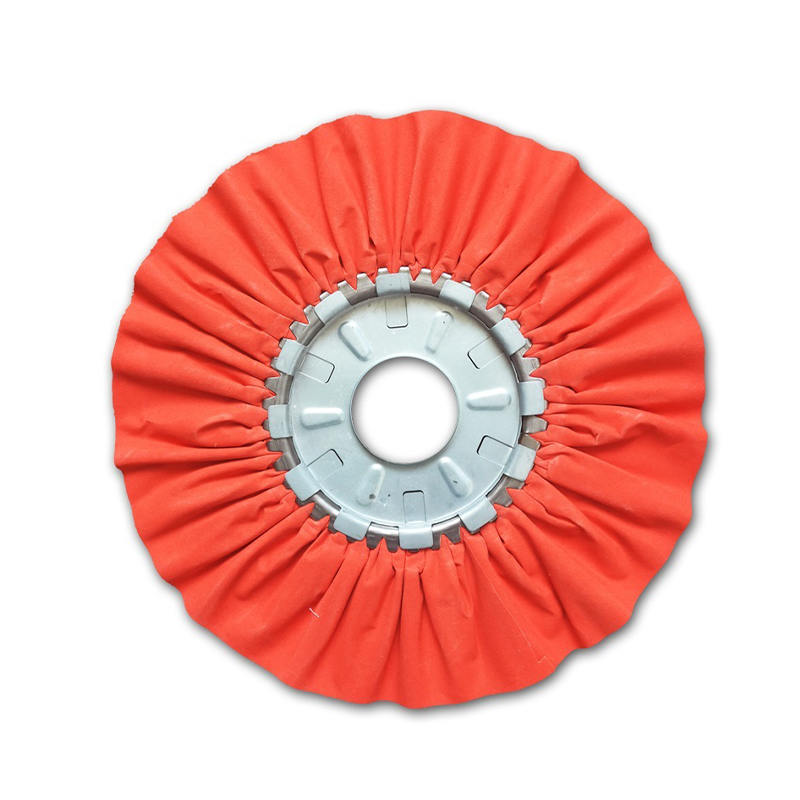
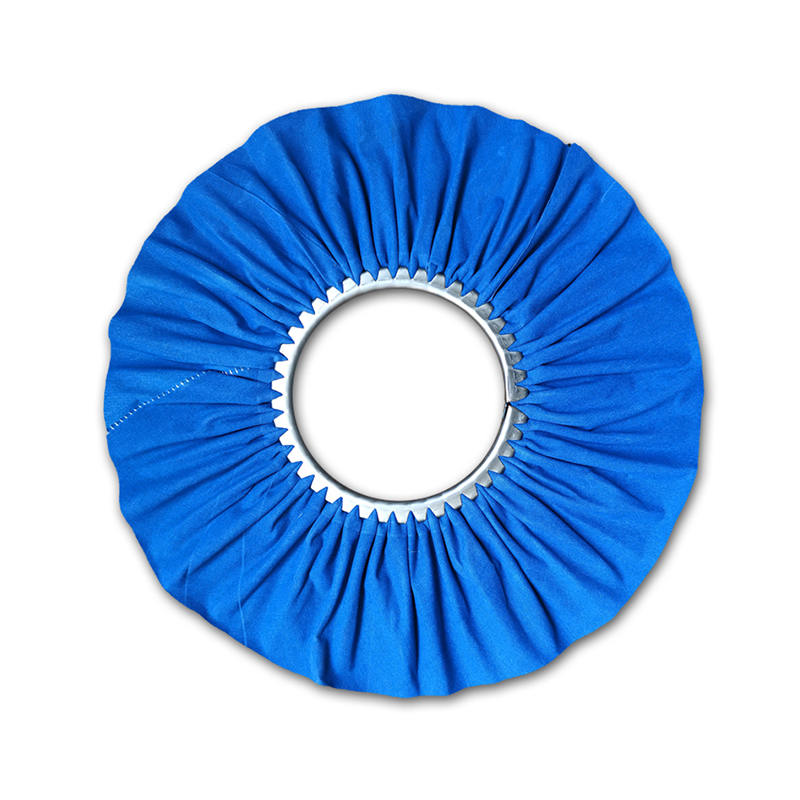
สนิมลึกบนฉากยึดเหล็ก สะเก็ดโรงสีบนแผ่นสแตนเลส รอยหมุนวนบนตัวเครื่องอะลูมิเนียม — แต่ละพื้นผิวจำเป็นต้องมีจุดเริ่มต้นที่แตกต่างกัน และการเลือกกรวดกระดาษทรายผิดเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้งานตกแต่งขั้นสุดท้ายใช้เวลานานกว่าที่ควรจะเป็นสองเท่า คำตอบสั้น ๆ : งานโลหะส่วนใหญ่จะใช้บันไดกรวดตั้งแต่ 40 ถึง 400 . เริ่มต้นที่ 40-80 กรวดเพื่อขจัดสนิม ทาสี หรือเชื่อมเม็ดบีด เลื่อนไปที่ 120-180 เพื่อลบรอยขีดข่วนเหล่านั้น ปรับแต่งที่ 240-320 และจบที่ 400 หรือละเอียดกว่าก่อนจะขัดเงา เราผลิตล้อขัดและสารขัดเงาสำหรับฮาร์ดแวร์ เครื่องครัว เครื่องประดับ และโรงงานยานยนต์ และการเลือกกรวดเป็นคำถามแรกที่ลูกค้าถามก่อนที่ล้อจะสัมผัสกับชิ้นส่วน นี่คือวิธีการเลือกอย่างถูกต้อง
สิ่งที่ตัวเลข Grit บอกคุณได้จริง
ตัวเลขที่พิมพ์ไว้ที่ด้านหลังของแผ่นจะอธิบายขนาดอนุภาคที่มีฤทธิ์กัดกร่อน ในระดับ CAMI ที่ใช้กันทั่วไปในอเมริกาเหนือ จะสะท้อนถึงจำนวนเมล็ดพืชที่ใส่ผ่านหน้าจอคัดเกรดขนาดหนึ่งตารางนิ้วได้: ตัวเลขที่ต่ำกว่าหมายถึงเมล็ดข้าวที่ใหญ่และดุดันยิ่งขึ้น ตัวเลขที่สูงกว่าหมายถึงอนุภาคที่ละเอียดกว่าและรอยขีดข่วนที่ตื้นกว่า . การขัดเป็นการควบคุมรอยขีดข่วนจริงๆ — พื้นผิวที่คุณเห็นเป็นเพียงรูปแบบที่รอยขีดข่วนทิ้งไว้ นั่นคือเหตุผลที่มืออาชีพวางแผนลำดับของปลายข้าว แทนที่จะตามล่าหาเลขมหัศจรรย์ตัวเดียว
ปลายข้าวหยาบ (40-80): งานกำจัด
ใช้กลุ่มผลิตภัณฑ์นี้เพื่อลอกวัสดุ ไม่ให้สวยงาม: สะเก็ดสนิม สีเก่า รูลึก และเม็ดเชื่อม บนโครงเหล็กที่สึกกร่อน เบอร์ 40 หรือ 60 ถือเป็นเส้นทางที่เร็วที่สุดในการทำความสะอาดโลหะ กระดาษหยาบจะทำให้เกิดรอยขีดข่วนลึกซึ่งทุกขั้นตอนหลังๆ จะต้องเอาออก ดังนั้นอย่าเริ่มหยาบเกินกว่าความเสียหายที่ต้องการ
เม็ดกรวดปานกลาง (100-150): ปรับให้เรียบและซ่อมแซม
นี่คือกลุ่มผลิตภัณฑ์ที่มีประสิทธิภาพสำหรับการขัดโดยรวมและการปรับพื้นผิวที่หยาบกร้าน หากชิ้นส่วนสะอาดแต่ไม่สม่ำเสมอ - รอยเครื่องบด สะเก็ดเบา รอยขีดข่วนจากการซ่อมครั้งก่อน - การเริ่มต้นที่นี่จะช่วยประหยัดทั้งเวลาและโลหะ
กรวดละเอียด (180-320): ขัดให้ละเอียดก่อนขัดเงา
กระดาษเนื้อละเอียดจะลบรูปแบบรอยขีดข่วนที่เหลือจากกรวดขนาดกลาง และเตรียมพื้นผิวสำหรับการตกแต่งขั้นสุดท้าย สำหรับชิ้นส่วนเหล็กและสเตนเลสส่วนใหญ่ที่มุ่งหน้าไปยังล้อขัดเงา 320 คือจุดหยุดที่ใช้งานได้จริง
กรวดละเอียดพิเศษ (400 ): การผ่านขั้นสุดท้าย
เกรดเหล่านี้ช่วยขจัดสต๊อกที่น้อยมาก มีไว้สำหรับการผสมขั้นสุดท้าย ตัดผ่านออกซิเดชันแบบเบาบนโลหะอ่อน และขัดแบบเปียกก่อนที่จะขัดเงากระจก
| ช่วงกรวด | ชั้นเรียน | ดีที่สุดสำหรับ | พื้นผิวมันออก |
|---|---|---|---|
| 40-60 | หยาบ | สนิม สี ตะกรันหนัก รอยเชื่อม | รอยขีดข่วนที่มองเห็นได้ลึก |
| 80-120 | หยาบ to medium | ผสมรอยหยาบ งานขอบ | รูปแบบรอยขีดข่วนสม่ำเสมอ |
| 150-240 | ปานกลางถึงละเอียด | การเกลี่ยให้เรียบทั่วไป การขึ้นรูป และการตกแต่งเบื้องต้น | รอยขีดข่วนละเอียดดูซาติน |
| 320-400 | ก็ได้ | โค้งสุดท้ายก่อนขัดล้อ | เนื้อแมตต์เรียบเนียนเกือบไร้รอยขีดข่วน |
| 600 | ละเอียดมาก | การขัดแบบเปียกและการขัดเงากระจกล่วงหน้า | กึ่งเงาพร้อมลงคอมปาวน์ |
จับคู่กรวดกับโลหะบนม้านั่ง
เม็ดกรวดชนิดเดียวกันนี้มีพฤติกรรมแตกต่างอย่างมากกับอะลูมิเนียมมากกว่าบนเหล็กชุบแข็ง โลหะอ่อนตัดอย่างรวดเร็วและทำให้กระดาษอุดตัน โลหะแข็งต้านทานการตัดและให้รางวัลแก่เมล็ดที่คมและทนทาน เลือกอย่างรวดเร็วด้วยโลหะ:
- อลูมิเนียมและทองเหลือง: เริ่มต้นไม่หยาบกว่า 120 เว้นแต่ความเสียหายจะลึก ซิลิคอนคาร์ไบด์ตัดโลหะอ่อนได้อย่างหมดจดโดยไม่ต้องเซาะร่อง
- เหล็กกล้าคาร์บอน: อะลูมิเนียมออกไซด์จัดการกับสนิม ตะกรัน และการผสมการเชื่อมด้วยต้นทุนต่อการผ่านที่ต่ำที่สุด
- สแตนเลส: ปีนผ่านขั้นบันไดที่สม่ำเสมอและจบที่ 320-400; ขั้นตอนที่ข้ามไปจะปรากฏขึ้นอีกครั้งเป็นเส้นริ้วใต้ผิวกระจก
- ทองแดง: นุ่มมาก — 220 กรวดมักจะหยาบเพียงพอแม้จะมองเห็นความเสียหายก็ตาม
กฎเหล่านี้ครอบคลุมตั้งแต่การซ่อมแซมครั้งเดียวไปจนถึงชุดการผลิตขายึด อุปกรณ์ยึด และข้อต่อ ตรรกะเดียวกันนี้เป็นแนวทางของเรา งานขัดเงาร่วมกับผู้ผลิตเครื่องมือฮาร์ดแวร์ โดยที่วัสดุสิ้นเปลืองในการตกแต่งจะถูกจับคู่กับวัสดุแต่ละชนิดก่อนที่จะเริ่มสายการผลิต
ประเภทสารขัดถูที่ยึดติดกับโลหะ
ขนาดกรวดเป็นตัวกำหนดความลึกของรอยขีดข่วนแต่ละอัน ชนิดมีฤทธิ์กัดกร่อนจะกำหนดระยะเวลาในการตัดกระดาษ เม็ดสามเม็ดครอบคลุมงานโลหะเกือบทุกชิ้น
อลูมิเนียมออกไซด์ เป็นค่าเริ่มต้นสำหรับเหล็กและเหล็ก ลายของมันเหนียวและเป็นบล็อก โดยจะแตกเป็นขอบคมตัดใหม่เมื่อสึกหรอ ดังนั้นแผ่นจึงคงความคมได้นานหลังจากเคลือบกระดาษราคาถูกกว่า เมื่อยึดติดกับผ้าที่มีความยืดหยุ่นแทนแผ่นรองหลังกระดาษ สารขัดชนิดเดียวกันนี้จะกลายเป็นล้อแผ่นพับที่เคลื่อนไปตามส่วนโค้งที่แผ่นแข็งไม่สามารถเข้าถึงได้:
 ล้อแผ่นอะลูมิเนียมออกไซด์สำหรับงานเจียรเหล็ก อลูมิเนียมออกไซด์ grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. ดูผลิตภัณฑ์ →
ซิลิคอนคาร์ไบด์ มีความคมกว่า แข็งกว่า และเปราะมากกว่า — เป็นตัวเลือกที่ดีกว่าสำหรับอะลูมิเนียม ทองแดง ทองเหลือง และสำหรับการขัดแบบเปียก เกรดที่ผ่านการเผาจะคงขอบของมันเมื่อได้รับความร้อน และทิ้งรูปแบบรอยขีดข่วนที่ละเอียดกว่าและควบคุมได้มากกว่าบนโลหะอ่อน:
 ล้อแผ่นซิลิคอนคาร์ไบด์เผาสำหรับโลหะอ่อน ซิลิกอนคาร์ไบด์ที่ผ่านการเผาจะคงความคมที่ความร้อนและเกิดรอยไหม้น้อยที่สุด ทำให้ล้อนี้เหมาะอย่างยิ่งสำหรับการตกแต่งที่ละเอียดกว่าและควบคุมได้บนอะลูมิเนียม ทองแดง ทองเหลือง และสแตนเลส ดูผลิตภัณฑ์ →
เซอร์โคเนียและเม็ดเซรามิก เป็นของการเจียรด้วยกำลังแรงดันสูงมากกว่าการขัดด้วยมือ เข้าถึงพวกเขาในระหว่างการกำจัดเศษวัสดุจำนวนมาก จากนั้นเปลี่ยนไปใช้อะลูมิเนียมออกไซด์หรือซิลิคอนคาร์ไบด์สำหรับทุกขั้นตอนที่ละเอียดยิ่งขึ้น
ความก้าวหน้าของกรวดที่ป้องกันการทำงานซ้ำ
ต่อไปนี้เป็นกฎที่แยกการจบงานที่สะอาดออกจากช่วงบ่ายที่สูญเปล่า: ก้าวหน้าไปทีละขั้นและอย่าข้ามเกินระดับเดียว . กระดาษที่ละเอียดกว่าไม่สามารถขจัดรอยขีดข่วนที่ลึกกว่าลายกระดาษของมันได้ แต่จะขัดเฉพาะพื้นผิวรอบๆ เท่านั้น และรอยขีดข่วนที่ซ่อนอยู่จะปรากฏขึ้นอีกครั้งทันทีที่สารขัดเงาดำเนินต่อไป
- เริ่มต้นด้วยกรวดหยาบที่สุดตามความเสียหายที่ต้องการ และไม่มีหยาบกว่านี้
- ทรายในทิศทางเดียวกับแสงสม่ำเสมอ แรงกดสม่ำเสมอจนกระทั่งพื้นผิวทั้งหมดแสดงรูปแบบรอยขีดข่วนที่สม่ำเสมอ
- เช็ดฝุ่นทั้งหมดออก จากนั้นเลื่อนขึ้นหนึ่งกรวด: 80 ถึง 120 จากนั้น 180 และ 240
- หมุนทิศทางการขัด 90 องศาในแต่ละขั้นตอน เมื่อรอยข่วนเก่าหายไป กรวดนั้นก็หมดไป
- หยุดที่ 320-400 เพื่อขัดเงาแบบซาติน หรือต่อไปที่ 600 และละเอียดกว่านั้นหากชิ้นส่วนนั้นมุ่งหน้าไปเพื่อขัดเงากระจก
จุดที่การหยุดขัดและการขัดเริ่มต้นขึ้น
แม้แต่กระดาษ 1,000 กรวดก็ยังมีรอยขีดข่วน — ละเอียดมาก กระจกเงาที่แท้จริงไม่ได้มาจากกระดาษทรายเลย มันมาจากล้อขัดและสารประกอบที่ตัดและเรียบในระดับจุลภาค สำหรับชิ้นส่วนโลหะส่วนใหญ่ จุดแฮนด์ออฟคือ a พื้นผิว 320-400 กรวด : สม่ำเสมอ สะอาด ไร้รอยขีดข่วนลึกพอที่จะขัดเงาได้
สารประกอบมีตรรกะเดียวกันกับกรวดและมีการกำหนดรหัสสีด้วยกำลังตัด เกรดสีเหลืองและสีน้ำตาลตัดและเรียบเนียนทันทีหลังจากการขัด เกรดสีขาวทำให้เหล็กมีสีสดใส และ สารประกอบสีเขียวเป็นมาตรฐานอุตสาหกรรมสำหรับการขัดเงาบนสแตนเลส และชิ้นส่วนชุบโครเมียม
 สารประกอบขัดสีเขียวโครเมียมออกไซด์ สารประกอบสีเขียวที่มีโครเมียมออกไซด์เป็นมาตรฐานอุตสาหกรรมสำหรับการตกแต่งกระจกสแตนเลสและชิ้นส่วนที่ชุบโครเมียม โดยทำให้บันไดกรวดเป็นขั้นตอนการระบายสีขั้นสุดท้าย ดูผลิตภัณฑ์ →
จับคู่สารประกอบแต่ละชนิดกับล้อด้านขวา — ป่านศรนารายณ์สำหรับการตัด ผ้าเย็บเพื่อความเรียบ ผ้าฝ้ายนุ่มสำหรับการระบายสีขั้นสุดท้าย — และบันไดกรวดจะกลายเป็นระบบการตกแต่งที่สมบูรณ์ สำหรับลำดับล้อและสารประกอบแบบเต็ม โลหะต่อโลหะ ของเรา คู่มือการขัดล้อลมเพื่อการตกแต่งกระจก เดินผ่านมันไปทีละขั้น
ข้อผิดพลาดสามประการที่ทำให้พื้นผิวโลหะเสียหาย
- ข้ามขั้นตอนกรวด รอยขีดข่วนลึกที่คุณซ่อนไว้ในวันนี้จะกลับคืนมาอีกครั้งในครั้งแรกที่สารประกอบสัมผัสชิ้นส่วน
- กดแรงเกินไป. แรงกดดันอย่างหนักทำให้กระดาษเคลือบกระดาษ ทำให้โลหะบางร้อนขึ้น และเซาะโลหะอ่อน ปล่อยให้เมล็ดพืชทำการตัด
- ขัดฝุ่น. เม็ดเศษและอนุภาคโลหะที่ติดอยู่ใต้แผ่นจะลากรอยขีดข่วนใหม่ไปทั่วบริเวณที่เสร็จแล้ว เช็ดระหว่างการเปลี่ยนกรวดทุกครั้ง
สิ่งเหล่านี้ไม่ต้องเสียค่าใช้จ่ายใด ๆ ที่ต้องหลีกเลี่ยงล่วงหน้า — จะต้องเสียค่าใช้จ่ายในการทำงานซ้ำในภายหลัง
บันไดกรวดโดยย่อ
เลือกกรวดเริ่มต้นจากความเสียหายที่อยู่ตรงหน้า ไม่ใช่จากนิสัย: 40-80 เพื่อลอกออก, 120-180 เพื่อให้เรียบ, 240-320 เพื่อขัดเกลา, 400 และละเอียดกว่าเพื่อขัดเงาเบื้องต้น จับคู่สารขัดถูกับโลหะ — อะลูมิเนียมออกไซด์สำหรับเหล็ก ซิลิคอนคาร์ไบด์สำหรับโลหะอ่อน — และไต่ขึ้นไปทีละขั้นเป็น 320 หรือ 400 ก่อนที่จะขัดเงา ลำดับดังกล่าวครอบคลุมทุกอย่างตั้งแต่ฮาร์ดแวร์ขึ้นสนิมไปจนถึงเครื่องครัวขัดเงา
เมื่อชิ้นส่วนออกจากระยะกระดาษทราย คุณภาพของกระจกจะขึ้นอยู่กับล้อและสารประกอบที่ตามมา วัสดุสิ้นเปลืองเหล่านั้นคือสิ่งที่โรงงานของเราในหนิงโปผลิตตามขนาด เช่น ล้อป่านศรนารายณ์ ล้อขัดผ้า ล้อแผ่นพับ และสารประกอบที่มีรหัสสี ในขนาดที่กำหนดเองสำหรับสายการผลิตทั่วโลก